Konstruktion einer Hochgeschwindigkeits-Folienumhüllungs- und Kartonverpackungslinie für feste Produkte
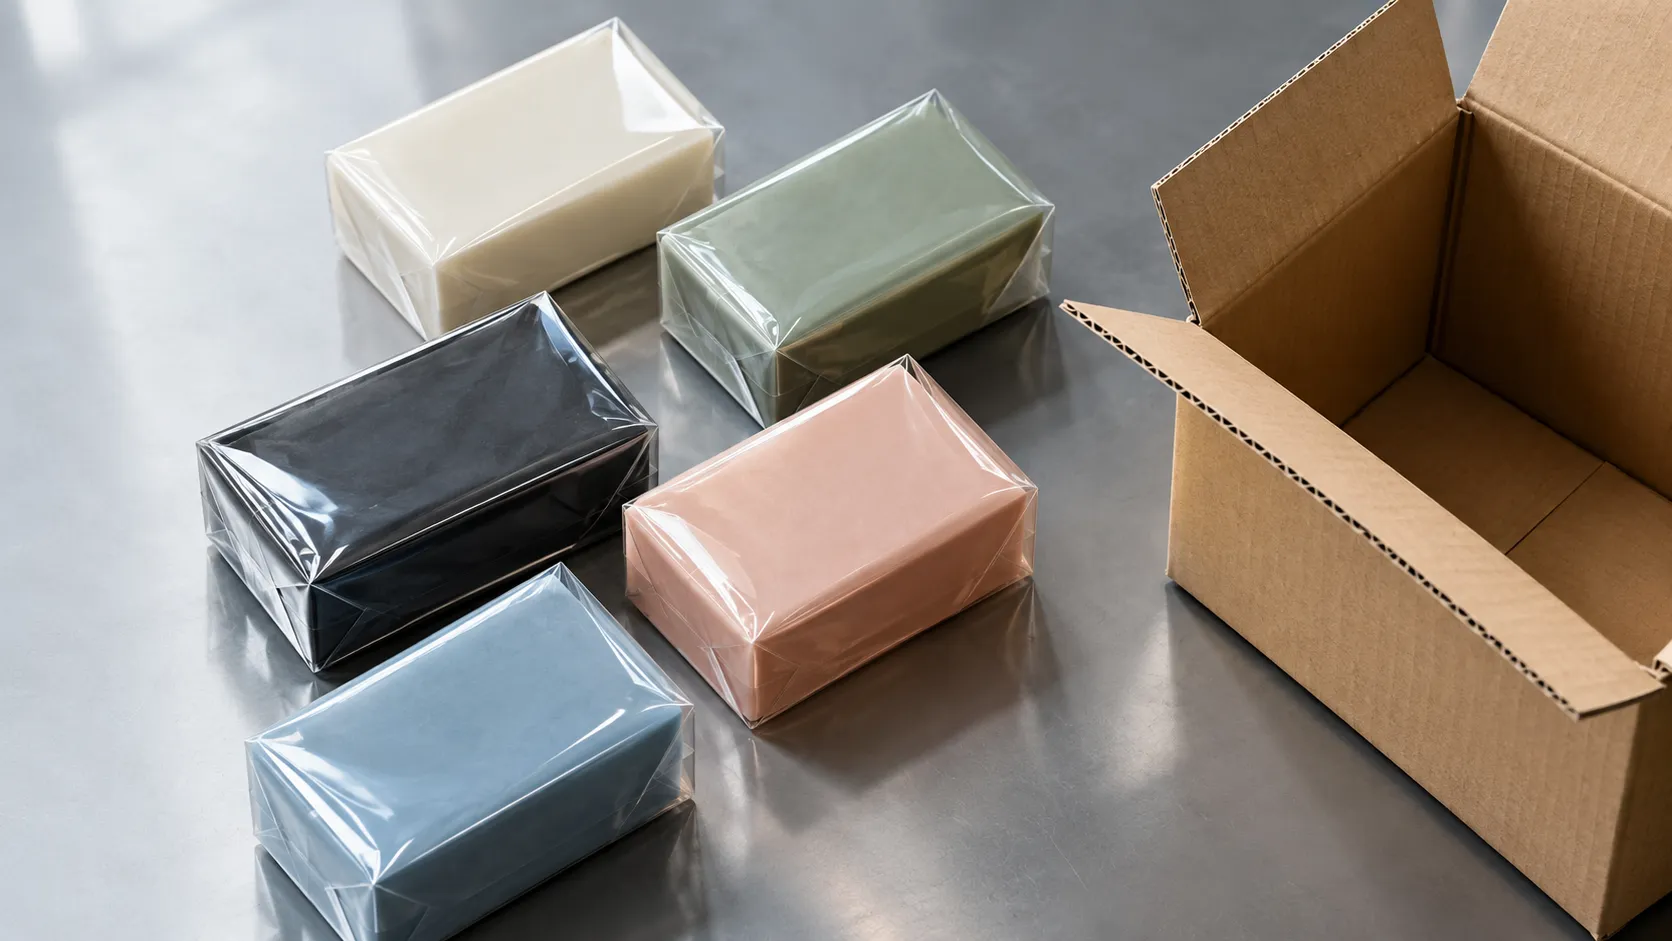
Die Herausforderung: Hochwertige feste Produkte bei hoher Geschwindigkeit schützen
In der Körperpflege- und Pharmaindustrie liegen viele Produkte als feste Blöcke vor – beispielsweise Stückseifen, Kosmetikschachteln oder feste Arzneiformen. Diese Produkte erfordern oft eine hochwertige Optik, mechanischen Schutz und eine strenge Gewichtskonformität, bevor sie in Versandkartons verpackt werden. Wenn die Linie mehr als 100 Einzelprodukte pro Minute verarbeiten muss, werden manuelles Bündeln und Verpacken zu erheblichen Engpässen.
Die Aufgabe besteht darin, eine Endverpackungsanlage zu entwickeln, die diese festen Produkte gruppiert, mit einer Schutzfolie umhüllt, hochgenau wiegt und in Wellpappkartons verpackt – und das ohne den Platzbedarf einer üblichen Fabrikfläche zu überschreiten.
Stufe 1: 3D-Transparentfolien-Umhüllung
Für eine hochwertige Präsentation und Oberflächenschutz ist die 3D-Transparentfolien-Umhüllung der Standard. Im Gegensatz zur Schrumpffolienverpackung legt die 3D-Umhüllung die Folie eng um das Produkt, ähnlich wie eine klassische Geschenkverpackung, mit sauberen, ordentlich gefalzten Ecken und ohne lose Folienenden.
In einer typischen Hochgeschwindigkeitskonfiguration werden Produkte gruppiert (z. B. Blöcke von 2×2×1) und mit BOPP- oder PVC-Folie (üblicherweise 20–30 Mikrometer dick) umhüllt. Die Maschine nutzt einen vollservogesteuerten Mechanismus für Zuführung, Stapeln und Falten. Die Heißversiegelung der Seitenklappen wird über die SPS gesteuert, um einen sicheren Verschluss zu gewährleisten, ohne das darunterliegende Produkt zu beschädigen. Ein optimal eingestelltes System erreicht je nach Foliendicke und Bündelgröße Geschwindigkeiten von 10 bis 35 Bündeln pro Minute.
Stufe 2: Dynamische Kontrollwägung und Ausschleusung
Nach dem Versiegeln der Bündel gelangen diese zur dynamischen Kontrollwaage. Dies ist ein kritischer Kontrollpunkt für die Konformität. Moderne Kontrollwaagen verwenden hochgenaue Wägezellen (beispielsweise von Mettler Toledo) in Kombination mit einem FPGA-Hardwarefilter.
Da sich die Bündel mit hoher Geschwindigkeit bewegen, muss das System zwischen dem tatsächlichen Produktgewicht und Umgebungsvibrationen unterscheiden. Die Kontrollwaage vergleicht das gemessene Gewicht automatisch mit dem Sollwert. Fehlt ein Teil im Bündel oder ist die Folienrolle leer gelaufen, liegt das Gewicht außerhalb des Toleranzbereichs. Ein pneumatischer Schieber (Ausschleusvorrichtung) entfernt das fehlerhafte Bündel, bevor es den Kartonverpacker erreicht.
Stufe 3: Integriertes Kartonaufrichten und Verpacken
Für die abschließende Sekundärverpackung ist eine kompakte, integrierte Einheit aus Kartonaufrichter und Kartonverpacker (wie der ZC-IT600) sehr effizient. Statt separater Maschinen für Aufrichten und Verpacken sind diese Funktionen in einem gemeinsamen Gestell mit Balkonbauweise vereint, was Inspektion und Wartung erleichtert.
Ausgestattet mit einem doppelservogesteuerten Roboterarm und importierten Linearführungen nimmt der Verpackungsmechanismus die umhüllten Bündel auf und legt sie in den Karton. Das System ist sehr flexibel:
- Variable Kartongrößen: Über Handradverstellungen lassen sich Formate schnell wechseln.
- Komplexe Einlegevorgänge: Es können automatisch Bedienungsanleitungen, Kartontrennwände oder Konformitätszertifikate zusammen mit dem Produkt eingelegt werden.
- Schonende Handhabung: Der Roboterarm nutzt Vakuumsauger und genaue Positionssensoren, damit die Produkte schichtenweise ordentlich abgelegt werden.
Mit einer Kartonaufrichtkapazität von bis zu 8 Kartons pro Minute hält die Verpackungsstation problemlos mit der vorgeschalteten Umhüllgeschwindigkeit Schritt.
Systemintegration und Steuerung
Die Verbindung dieser Stufen erfordert eine strenge Synchronisation. Ein kontinuierlicher Strom loser Produkte kann nicht ohne Puffer in einen chargenverarbeitenden Kartonaufrichter eingespeist werden. Die Zuführförderbahn muss eine Staustrecke und Lichtschrankensensoren besitzen, um den Bündelfluss zu dosieren.
Für maximale Zuverlässigkeit ist die gesamte Linie üblicherweise mit einer einheitlichen Steuerarchitektur ausgestattet. Mit Siemens-SPS, Servomotoren und Elektrokomponenten von Schneider kommunizieren Umhüllmaschine, Kontrollwaage und Kartonverpacker nahtlos. Kommt es im nachgeschalteten Kartonverpacker zu einem Stau, halten die vorgeschalteten Maschinen automatisch an, damit Produkte sich nicht anhäufen und auf den Boden fallen.
Zusammenfassung der Systemspezifikationen
| Stufe | Typische Ausstattung | Leistung & Spezifikationen |
|---|---|---|
| Primäre Umhüllung | 3D-Transparentfolien-Umhüllmaschine | 10–35 Bündel/Min; BOPP-/PVC-Folie; Eckfalzversiegelung |
| Qualitätskontrolle | Dynamische Kontrollwaage | Bis 30 Stück/Min; ±10 g Genauigkeit; pneumatische Ausschleusung |
| Sekundärverpackung | Integrierter Kartonaufrichter & Verpacker | Bis 8 Kartons/Min; doppelservogesteuerter Roboterarm; Kartonmangelerkennung |
| Liniensteuerung | Siemens SPS + Bedienerpanel | Vollständige Servosynchronisation; Störmeldeanlagen; Rezeptverwaltung |
Kontaktieren Sie unser Ingenieurteam, wenn Sie weitere Details zur Integration von Folienumhüllung und Kartonverpackung in Ihre Produktionslinie benötigen.